Od wiedzy do praktyki
Zobacz nasze realizacje
Sklepy, integracje i procesy, które projektujemy dla klientów.
Kolejka pracy frezarki i piły powinna odpowiadać na dwa pytania: które zlecenie jest gotowe do rozpoczęcia oraz dlaczego ma taki priorytet. Samo sortowanie po dacie zamówienia nie wystarcza, gdy część materiału czeka na dostawę, projekt wymaga akceptacji albo kilka detali da się wykonać w jednym ustawieniu maszyny. Prosty, wspólny model statusów pozwala planować pracę bez przepisywania listy między biurem i halą.
„Pilne” zlecenie bez zatwierdzonej specyfikacji lub brakującego materiału nie powinno wskakiwać na początek kolejki maszyny. W praktyce warto przechowywać osobno: gotowość techniczną, termin i priorytet biznesowy. Dopiero zadanie gotowe technicznie może dostać pozycję w kolejce stanowiska. To zapobiega sytuacji, w której pracownik zaczyna pracę, a po chwili musi ją wstrzymać z powodu niepełnych danych.
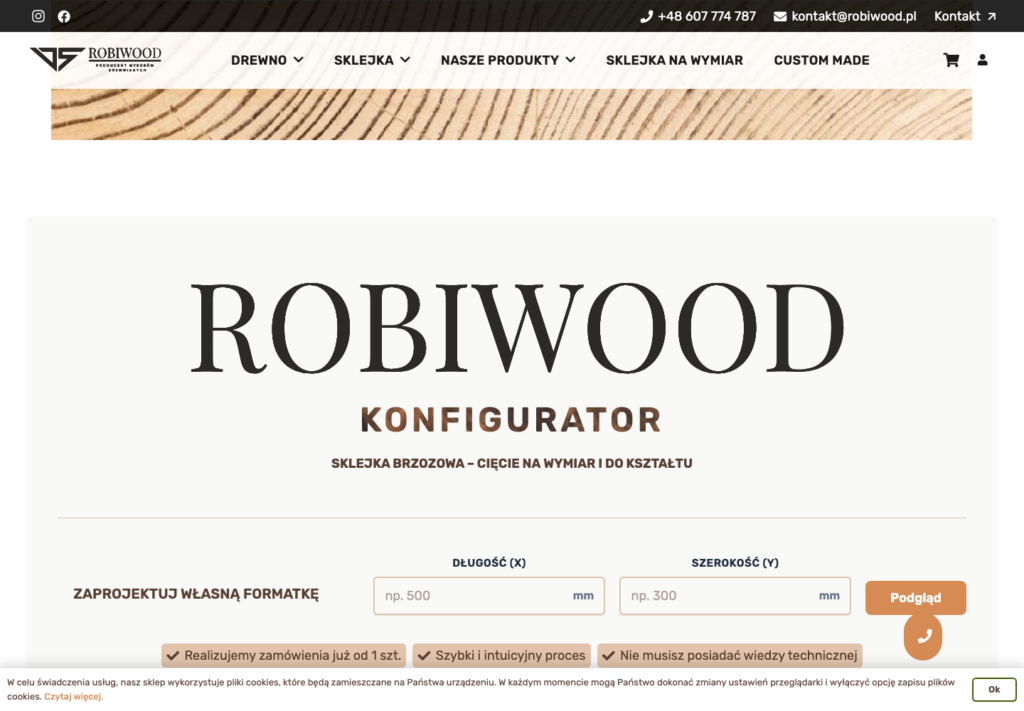
To przykład projektowy, a nie opis konkretnego klienta Panther.software. Producent przyjmuje zamówienia przez sklep i biuro handlowe. Po zatwierdzeniu specyfikacji system tworzy zadania dla cięcia i frezowania. Każde zadanie ma materiał, grubość, program lub rysunek, termin, status przygotowania oraz flagę pilności. Planner widzi kolejkę, ale nie musi układać jej ręcznie od zera: system proponuje kolejność, a człowiek może świadomie zmienić wyjątek wraz z krótkim powodem.
Zmiana nie może istnieć wyłącznie na ekranie jednego użytkownika. Panel stanowiskowy powinien otrzymać aktualną kolejność, a osoba planująca — historię najważniejszych przesunięć. Jeśli zadanie zostało już rozpoczęte, system nie powinien bez ostrzeżenia przenosić go lub zamieniać specyfikacji. Właśnie dlatego kolejka dobrze współpracuje z wersjonowaniem dokumentacji i jasnym stanem „wstrzymane”.
Na start wystarczy jedna maszyna, jeden rodzaj zlecenia i kilka statusów rozumianych tak samo przez produkcję oraz biuro. Przez pierwsze tygodnie warto obserwować, które wyjątki pojawiają się najczęściej. Dopiero wtedy ma sens automatyczne grupowanie, przewidywanie terminu lub rozbudowa o etykiety i kolejne stanowiska. Tak powstaje użyteczne narzędzie operacyjne, a nie kolejny ekran z listą, której nikt nie aktualizuje.
Jeżeli chcesz połączyć zamówienia, konfigurator i planowanie pracy, zobacz integracje i automatyzacje albo opisz nam proces produkcji. Przeczytaj też: panel stanowiskowy na tablecie oraz wersjonowanie specyfikacji zamówienia.
Od wiedzy do praktyki
Sklepy, integracje i procesy, które projektujemy dla klientów.